扫码咨询简道云
免费咨询电话
扫码咨询简道云
 150-1757-0242
很多工厂上 MES,第一件事就是做报工。但系统上线三个月后,常见的局面是:现场嫌麻烦不愿填,PMC 拿着数据不敢用来排产,财务不敢按报工算成本,质量查不清不良,设备数据也和生产数据对不上。
问题往往不在 MES 功能不够,而是报工从设计第一天起就没想清楚:谁来报、什么时候报、报什么、不同数据怎么定义、报完之后谁处理。这些没定下来,最后的结果通常是把纸质日报搬进系统——现场多填了一遍,管理方式却一点没变。
所以 MES 报工设计,不能上来就画表单字段,而要先把四类数据的口径定下来:数量解决做了多少,工时解决花了多少时间,不良解决出了什么问题,设备解决机器怎么运行。再把这四类数据和工单、工序、人员、设备、异常处理关联起来,报工才真正有价值。
数量报工最怕的不是少填一个数,而是同一个数字有好几种口径。
比如某道工序今天加工100件:95件合格,3件待返工,2件报废。于是生产说完成了100件,质量说良品95件,下一道工序只收到98件,仓库说还没入库。这些说法都可能没错——因为它们对应不同的业务状态。
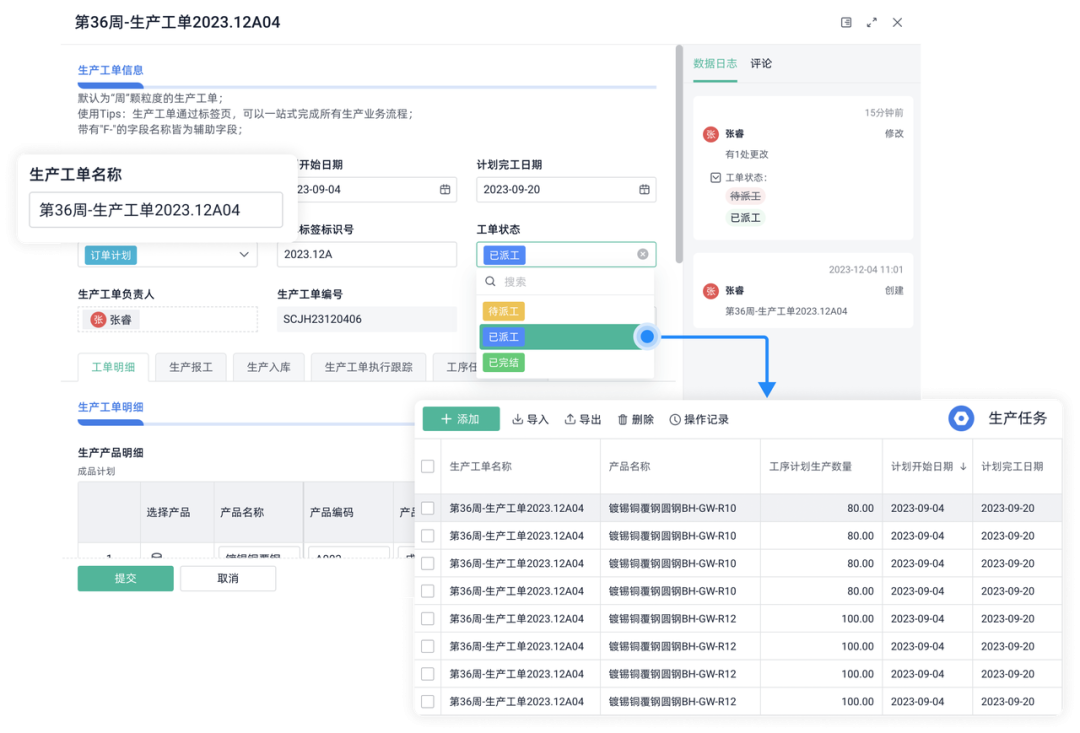
所以数量报工不能只设一个"完成数量",至少要区分这几类:投入数(工序实际收到多少物料)、完工数(实际加工完成多少)、良品数(检验后可正常流转的数量)、返工数(需重新处理的数量)、报废数(确认不可继续使用的数量)、转序数(实际交给下一道工序的数量)、入库数(按流程最终进入库存的数量)。
最关键的一点:完工、良品、转序、入库不是同一个概念。中间工序通常关注完工和转序,末道工序还要考虑检验和入库。把完工数当入库数,库存会虚增;把转序数当良品数,质量数据会失真;把返工品算进良品数,效率就会被高估。
数量报工还要规定什么时候报。最常见的三个节点:完工时报、转序时报、异常时报。不要等一天结束再集中补报——补报越多越依赖记忆,跨班次、跨工序作业时,很容易数量重复、漏报或错报。
对连续生产或多人协作的工序,还要明确数据归属:这100件属于哪个工单、哪道工序、哪个班次、哪个人、哪台设备。数量能准确归属,后面的计划、库存、成本、绩效才接得上。
工时报工最容易犯的错,是把"从开始到结束"全部当成有效加工时间。
8点开工、10点结束,看着是2小时。实际上可能有30分钟待料、20分钟调机、10分钟等检验,真正加工只有1小时。系统只记2小时,后面算出来的效率和成本都会偏。
所以工时报工至少拆成四类:人工工时、设备工时、换型调机时间、停滞时间。
人工工时看人实际投入多久:一个人干2小时是2人工小时,两个人同时干2小时就是4人工小时。设备工时看设备实际运行多久——自动化产线上一名员工可能同时看两三台设备,这两种工时一定不能混着算。
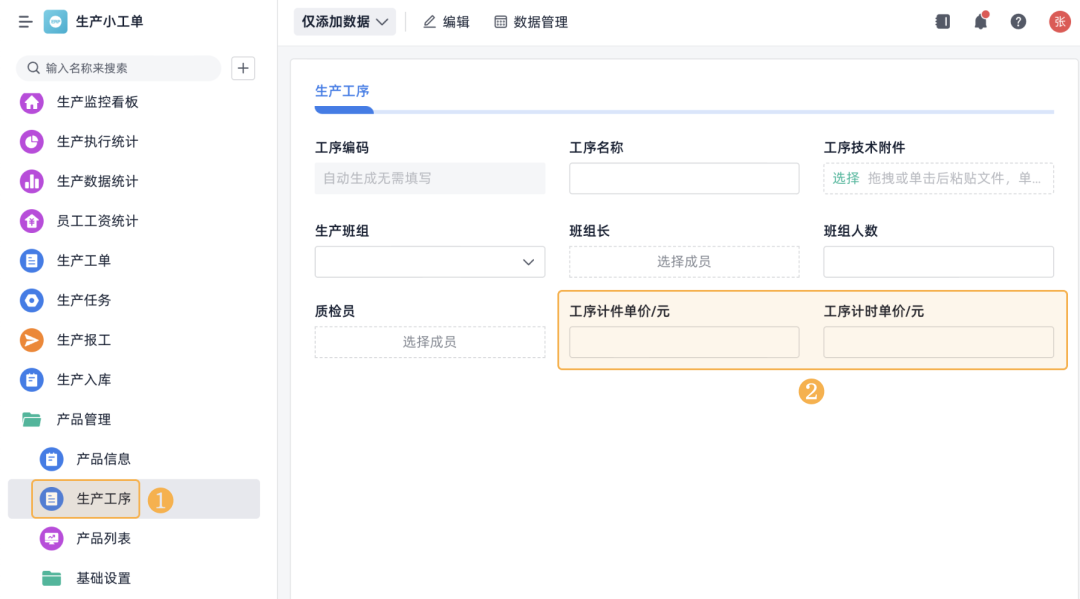
换型、调机、首件确认最好也独立出来。它们确实消耗了订单时间,但不能和正常加工混在一起:想算真实订单成本,换型调机时间应纳入订单消耗;想分析纯加工效率,就应该单独统计——否则你只能看到效率下降了,却分不清是加工慢,还是换型时间太长。
停滞时间不能只有一个"其他",至少区分:待料、待人、待检、设备故障、工艺等待、物料异常。这样才知道时间到底浪费在哪里。
工时数据真正要回答的是两个问题:这张订单为什么做得慢?这张订单为什么成本变高?答不上来,工时数据就没有管理价值。
不良报工最忌讳只有一个字段:不良数量。
今天报了20件不良,然后呢?为什么不良?发生在哪道工序?什么原因?返工还是报废?谁确认?有没有复检?这些没有答案,不良数据就只能停留在统计层面。
设计不良报工时,至少抓住五个信息:发生工序、产品批次、不良类型、不良数量、处理方式。其中最关键的是发生工序——同样是10件不良,第一道工序发现和最后一道工序发现,损失完全不同:前者通常只损失当前工序的加工成本,后者前面的材料、人工、设备时间全都投进去了。
不良类型不要一上来就设几十个选项——现场看到二三十个原因,最后大多随手选"其他"。更合理的做法是先建一级分类:来料、设备、工艺、操作、设计、检验、搬运,高频问题再往下细分。现场填得快,后续也方便统计。
返工、报废、让步接收要分开:返工意味着继续消耗产能;报废意味着这部分成本已成损失;让步接收意味着产品被接受但质量风险还在。三种混在一起,质量成本和生产损耗都算不清。
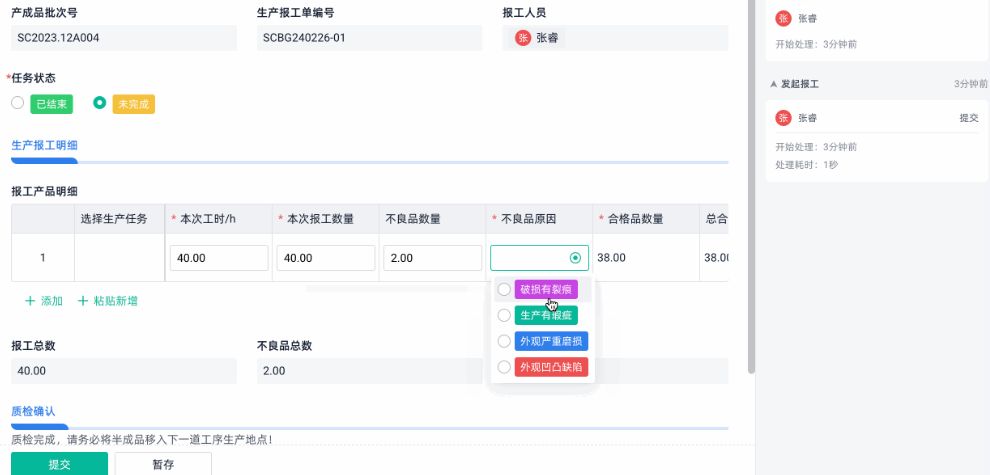
落地时,不良最好不要塞在普通完工报工的最后几项,而是独立成异常入口。比如用简道云搭建不良报工流程,按工单、工序、批次、不良类型、数量、处理方式记录异常,再把需要确认的记录流转给质量或工艺人员——报工留下的不只是"废品20件",而是把问题真正交到对应岗位手上。
更关键的是,不良必须有处理结果。现场报了没人确认、质量知道了没人分析、工艺分析了没人改善——这样的系统就算攒了十万条不良数据,也只是数据库更大,不代表管理更好。
设备数据最常见的问题是设备部门和生产部门各说各话:设备说今天开机8小时,生产说今天没做出多少东西。这两个说法并不矛盾——开机不代表一直在有效生产,中间可能有空转、待料、换型、待检、故障、低速运行。
所以设备报工至少要把三样东西连起来:设备状态、停机原因、生产产量。状态可以先从最基础的几种开始:运行、待料、待人、换型、故障、待检,然后再把状态和产量关联。
比如同一台设备都运行8小时:第一天产出500件,第二天只有320件。这时候不能只看开机率,要继续追:是不是换型时间变长?设备频繁报警?待料次数增加?员工没及时接机?还是加工节拍变了?
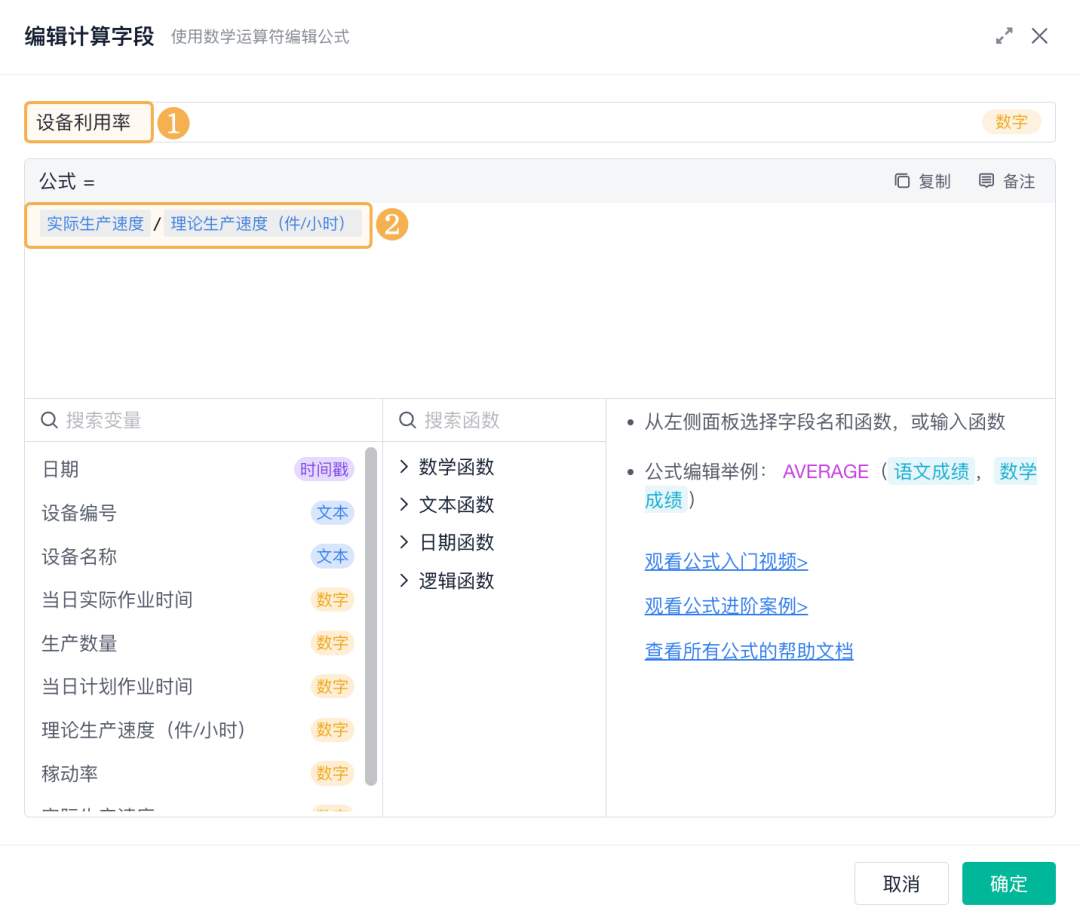
设备报工还要做一层交叉校验:设备采集显示运行6小时、人工只报20件,要判断是试机、空转、返工、低速加工还是漏报;反过来人工报500件、设备只运行1小时,也要核查是不是补报、误报或设备数据缺失。设备数据和人工报工互相校验,比单独统计运行时间有价值得多。
当然,不必第一天就把全厂设备都接进来。优先抓三类:瓶颈设备、关键工序、高故障设备。普通工位先人工报状态和停机原因,关键机台再接自动采集。
用简道云搭建设备报工流程,可以把工单、设备状态、停机原因和生产数量统一关联,让人工报工和设备数据互相核对——而不是生产报500件、设备只运行1小时之后,还要靠人工去查到底是哪一环出了问题。
前四类数据解决"报什么",真正决定报工能不能跑起来的,是怎么"让现场报"。
原则一:不同角色不共用一张万能报工表。操作工关心完工数量、异常和设备状态;班组长看本班完成和异常确认;质检关注不良、判定和复检;维修关注故障和处理;PMC关注工单进度、转序和欠数。让所有岗位打开同一个页面看三四十个字段,现场一定觉得麻烦。更合理的是拆入口:完工报工、异常报工、不良报工、停机报工、返工报工,每个入口只留当前岗位真正要填的字段。
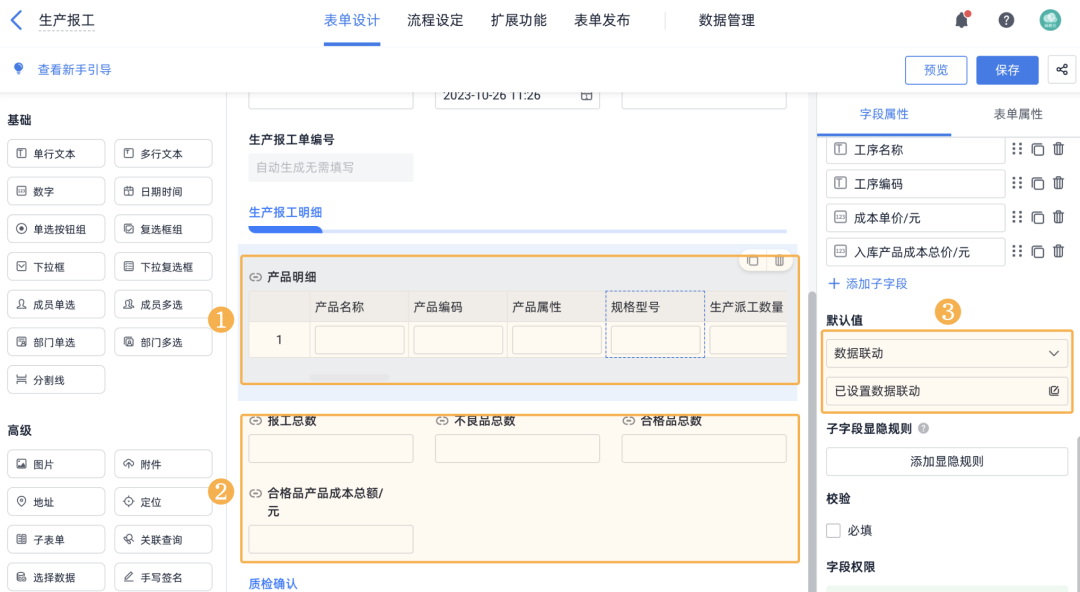
原则二:能自动带出的不让员工重复填。工单号、产品、工序、计划数量、设备、人员、班次,能通过扫码、关联工单或系统上下文带出的,就不要让现场再输一次。人工最容易出错的地方不是计算,而是重复录入。
原则三:必填项少而关键。数量、工序、人员、时间、关键异常可以强制;照片、备注、附件这类补充信息不要每笔都强制。字段越多,现场越容易出"为了提交而提交"的假数据。
原则四:异常和正常报工分开。正常生产追求快,异常处理追求完整,两套逻辑混在一起,正常报工就会变得太复杂。
原则五:报工时间绑定业务节点。开工记录任务开始,完工记录实际产出,转序记录交接,异常记录发生和恢复,报废、让步接收等特殊业务再走审核流程。一笔报工记录才能真正还原生产过程。
原则六:报完必须触发管理动作。完工数影响工单进度,转序数影响后续排产,不良触发质量处理,故障进入维修,欠数进入PMC关注,长时间停滞触发异常提醒。否则员工会问:我为什么要报?系统里多存一条数据,不会自动产生价值。
真正有效的 MES 报工,应该形成一条完整链路:现场报工 → 数据校验 → 异常处理 → 状态更新 → 管理动作。现场愿意报,管理层也真的用得上。
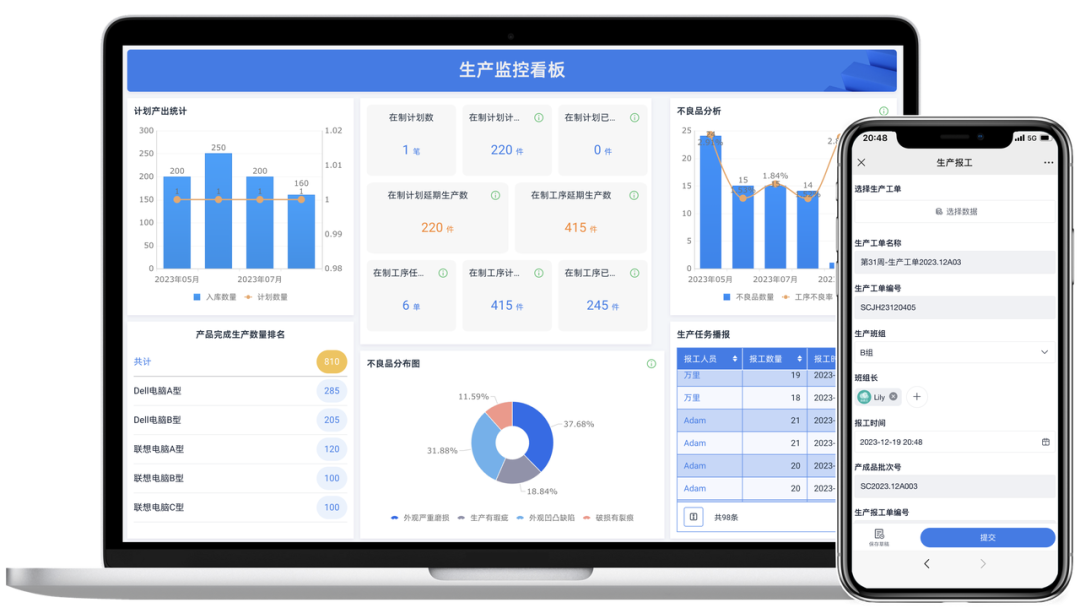
最后再检查一遍数据之间能不能对得上:数量上,投入、完工、良品、返工、报废、转序不能互相打架;工时上,人工时间、设备时间、等待时间要有清晰口径;质量上,不良数量、原因、处理结果要能追溯;设备上,状态、停机原因、产量要能相互校验。这四类数据一旦统一,MES 报工就不只是填一张生产日报,而是在记录一笔笔业务事实。
MES 报工真正难的,从来不是做一个录入页面,而是先把现场业务讲清楚:数量说明生产做到哪,工时解释效率和成本,不良记录问题发生在哪,设备还原机器为什么没产出。再通过合理的入口、字段、自动带入和异常闭环,把这些数据真正用到排产、质量、成本和设备管理里。
所以 MES 报工不要一开始就追求字段最多、设备全接、流程最复杂。先把关键工序跑通、把口径定准、把数据闭环。
报工不是 MES 的一个功能,而是 MES 把现场生产变成可管理数据的第一步。
如果你正准备上 MES 或想优化现有的报工流程,欢迎联系我们,聊聊简道云生产报工方案在你们车间怎么落地。